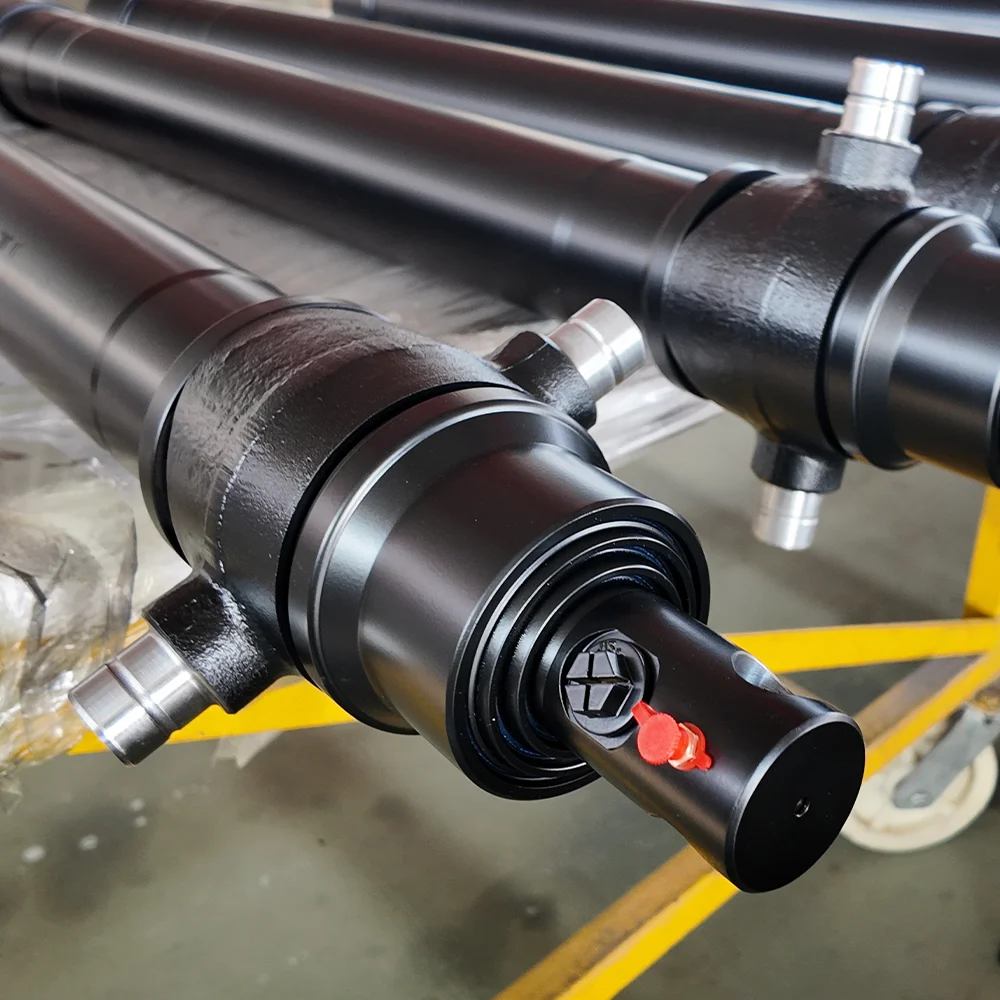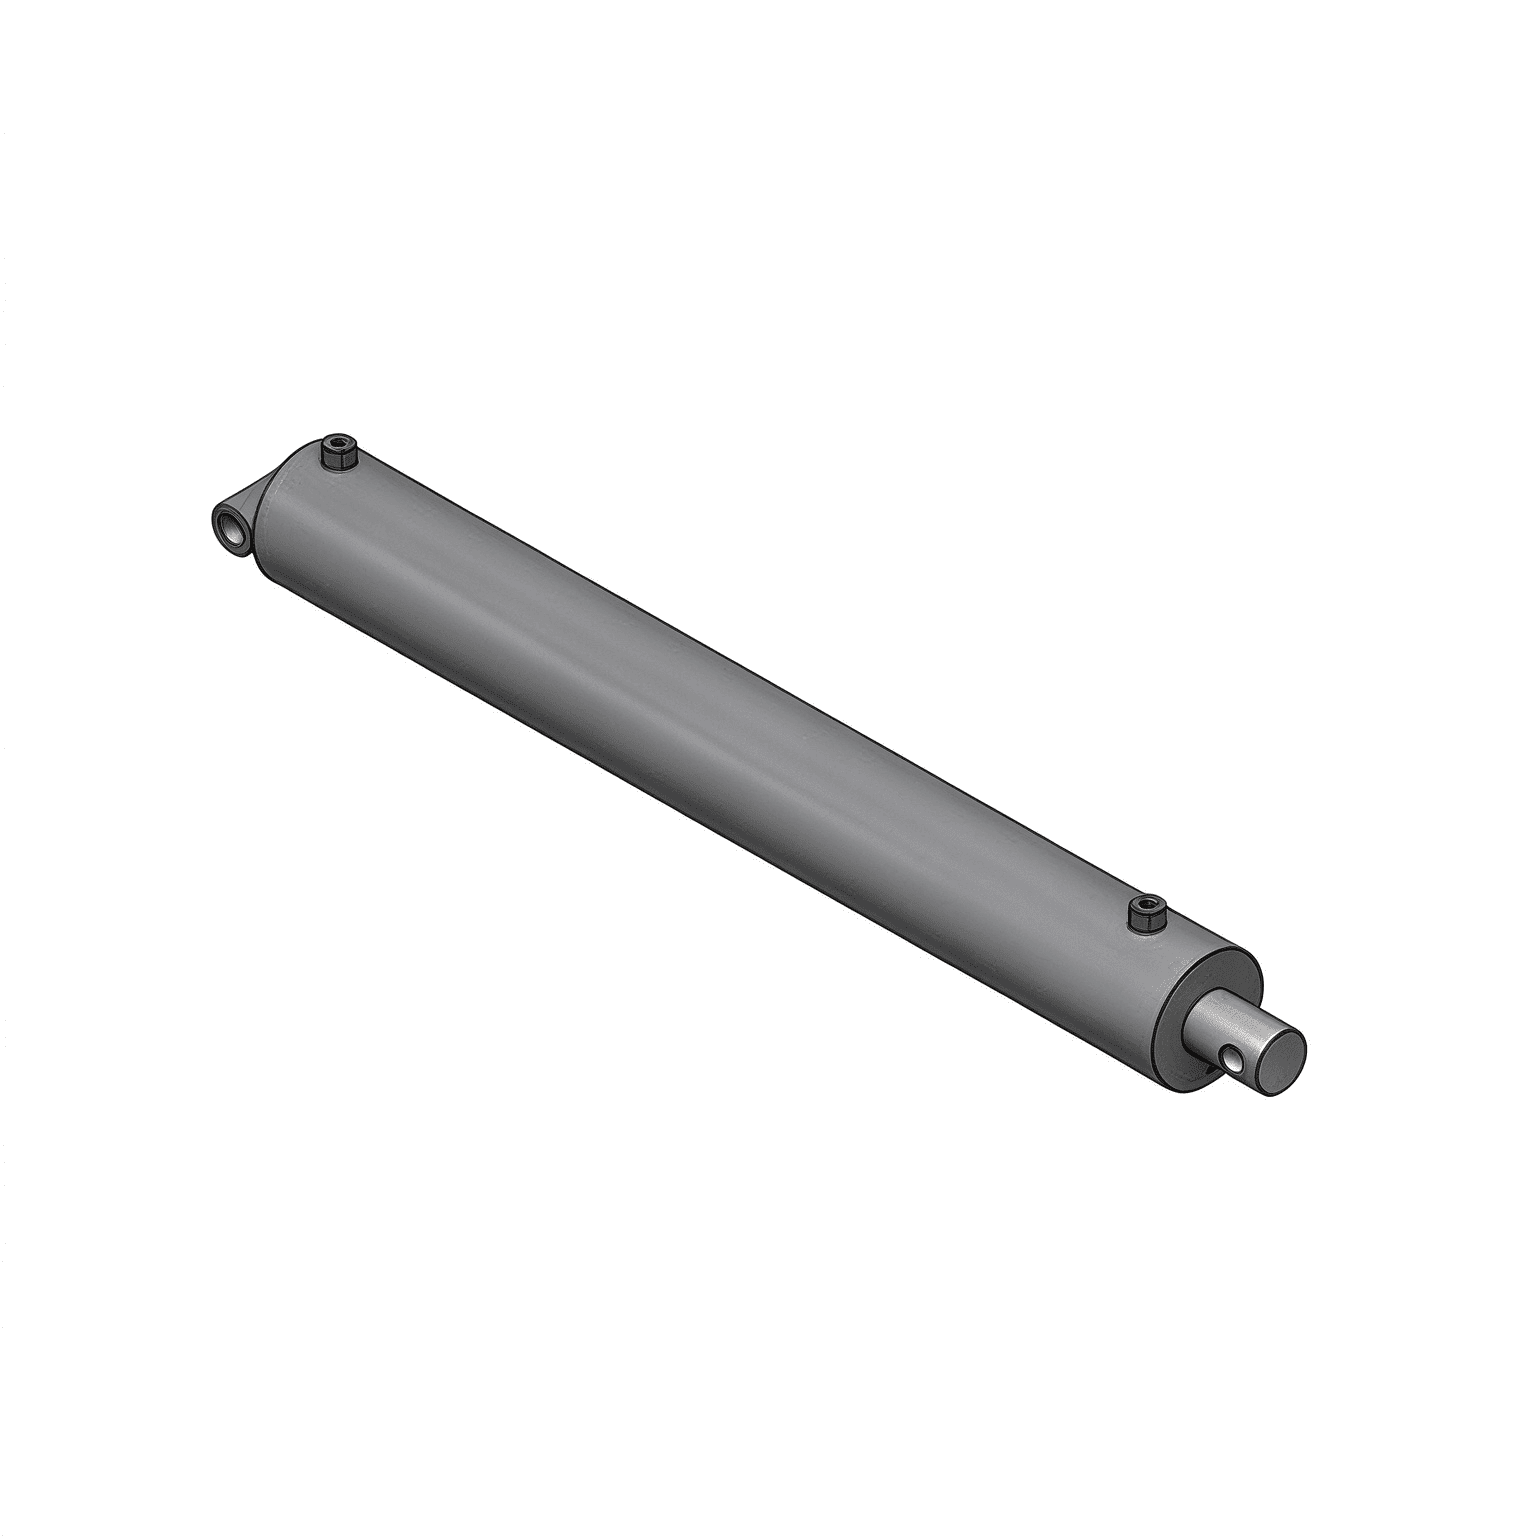
जेव्हा फील्ड तंत्रज्ञांना अंतर्गत पिस्टन सील निकामी झाल्याचा संशय येतो, तेव्हा मानक शॉप चाचणी म्हणजे संपूर्ण स्ट्रोकवर सिलेंडर खाली करणे, पोर्टवर दबाव आणणे आणि ऑइल वीपेजसाठी विरुद्ध पोर्टची तपासणी करणे. बलून सिलिंडरमध्ये, ही चाचणी सातत्याने चुकीचे-नकारात्मक परिणाम देते:
| स्थिती | अंतर | बोअर मापन | नोंद |
|---|---|---|---|
| बेस कॅप | 0 मिमी | 100.02 मिमी | नाममात्र तपशील |
| मिड स्ट्रोक | 500 मिमी | 100.48 मिमी | +0.46 मिमी स्वेल झोन |
| डोके ग्रंथी | 1000 मिमी | 100.03 मिमी | नाममात्र तपशील |
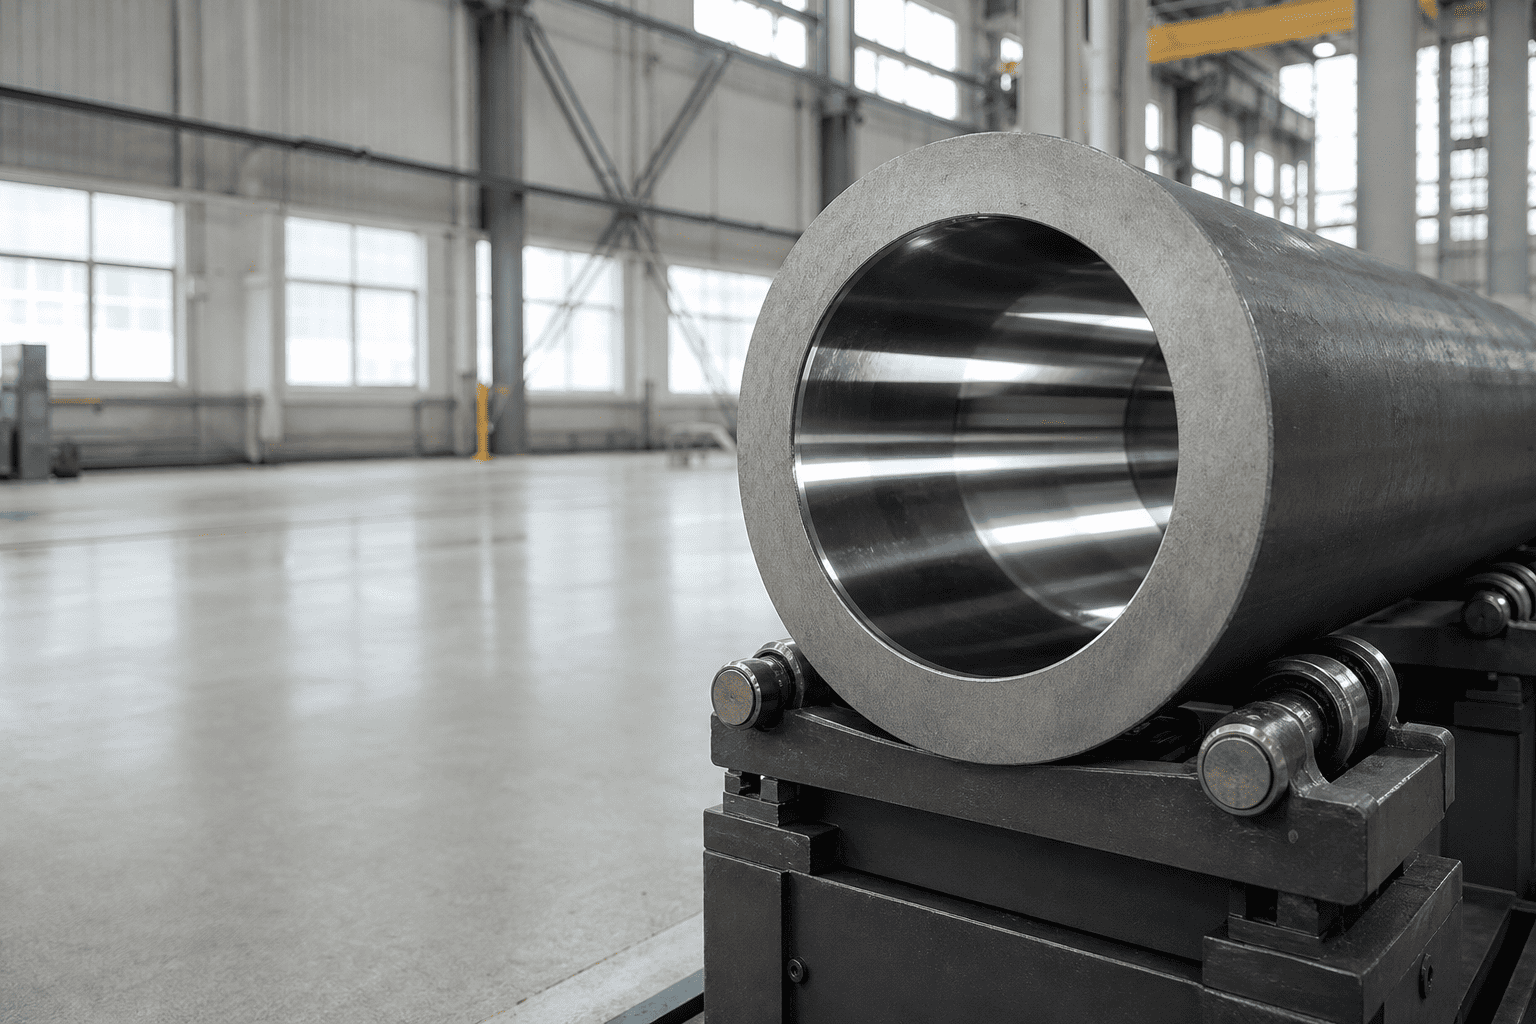
कारण दहायड्रॉलिक सिलेंडरबॅरलला हेवी स्टील बेस फोर्जिंग आणि थ्रेडेड हेड ग्रंथीद्वारे दोन्ही टोकांना स्ट्रक्चरलपणे ब्रेस केले जाते, कायमस्वरूपी हूप उत्पन्न करणारे बॅरलच्या असमर्थित मध्यभागी जवळजवळ पूर्णपणे केंद्रित असतात.
1. जडत्व कायनेटिक इम्पॅक्ट स्पाइक्स:उत्खनन यंत्राच्या बादलीने ग्रॅनाइटला फुल स्विंग स्पीडने झटका दिल्याने झटपट डिलेरेशन प्रेशर स्पाइक होते जे व्हॉल्व्ह पॉपपेट उघडण्याआधी सिस्टमच्या मुख्य रिलीफ व्हॉल्व्ह क्रॅक मर्यादा वाढवते.
2. डीकंप्रेशन शॉक वेव्ह्स:हाय-टनेज हायड्रॉलिक प्रेस आणि कॉम्पॅक्शन सिलिंडरमध्ये, जलद झडप हलवल्याने ध्वनिक द्रवपदार्थ विघटन लहरी बाहेर पडतात ज्या अंतर्गत ट्यूब आयडीला हातोडा मारतात.
3. निकृष्ट नलिका धातुकर्म:उच्च-तानयुक्त मिश्र धातु स्टील (520 MPa पेक्षा जास्त उत्पन्न) ऐवजी कमी उत्पादन शक्तीसह (350 MPa पेक्षा कमी) मानक व्यावसायिक कोल्ड ड्रॉ कार्बन स्टील ट्यूबिंग वापरणे.
4. अत्याधिक ट्यूब सन्मान भत्ता: डीप स्कोअरिंग गुण काढून टाकण्यासाठी आधीच जीर्ण झालेल्या सिलिंडर ट्यूबला ओव्हर-होनिंग केल्याने उर्वरित ट्यूब भिंतीची जाडी किमान अभियांत्रिकी सुरक्षा मार्जिनपेक्षा कमी होते.
शॉप टियरडाउन दरम्यान बॅरल बलूनिंगचे निर्णायकपणे निदान करण्यासाठी, मेकॅनिक्सने फक्त सहज प्रवेश करता येण्याजोग्या ट्यूबच्या टोकांचे मोजमाप करण्याऐवजी अनेक स्ट्रोक मध्यांतरांमध्ये अंतर्गत बोअर भूमिती मॅप करणे आवश्यक आहे:
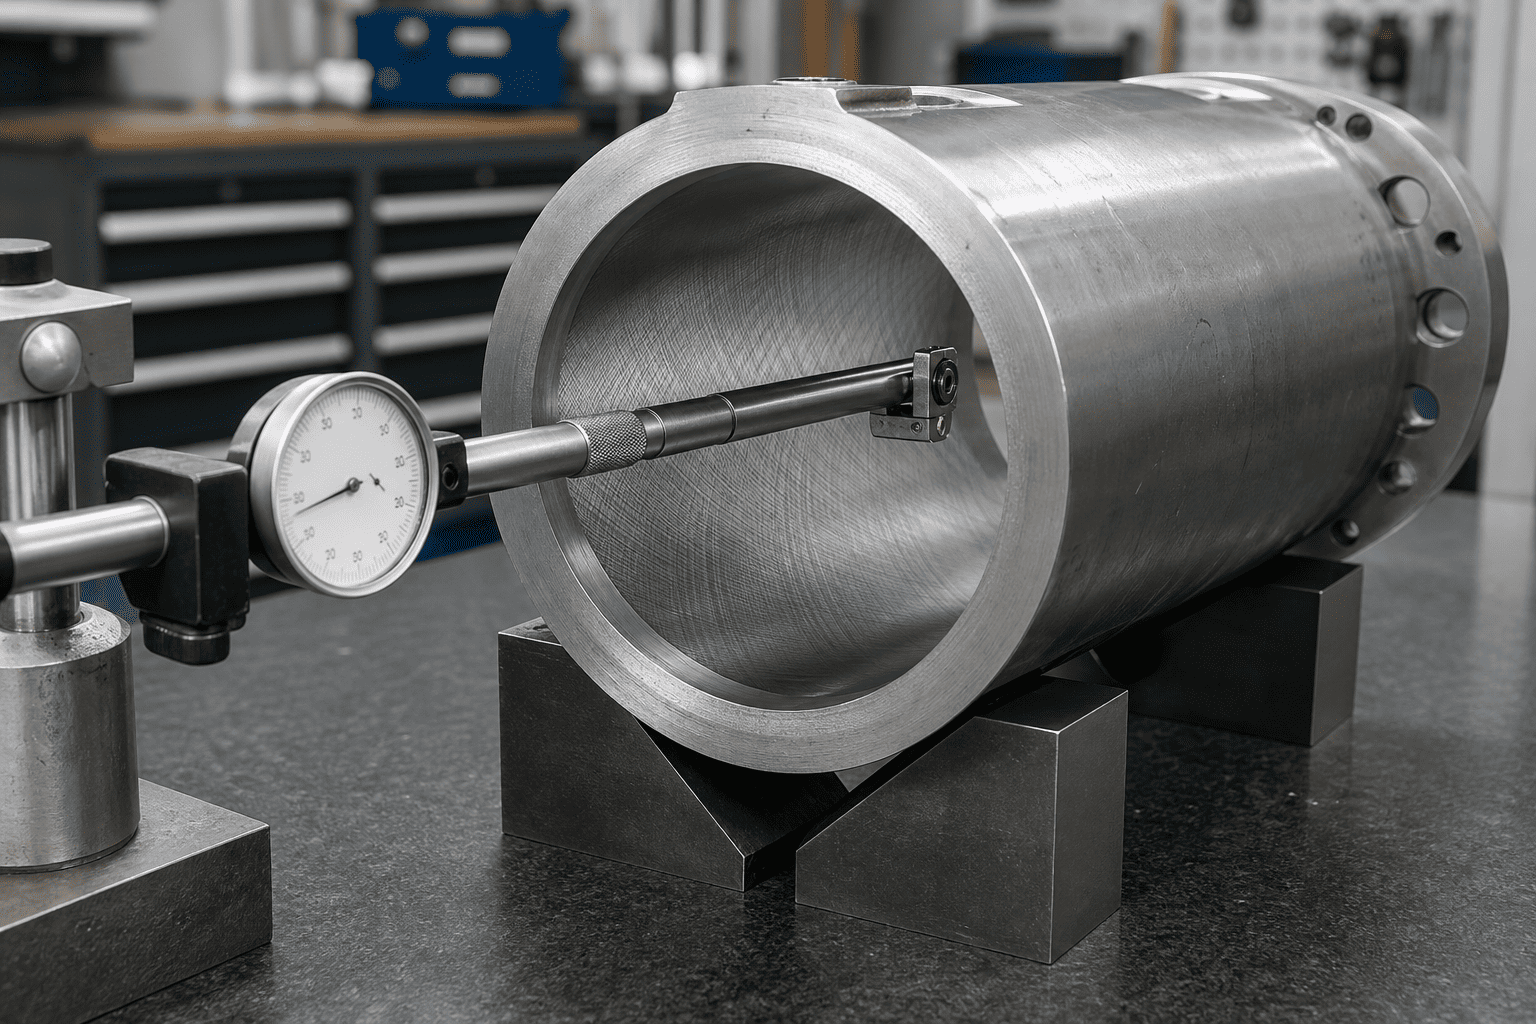
| स्थिती | अंतर | बोअर मापन | नोंद |
|---|---|---|---|
| बेस कॅप | 0 मिमी | 100.02 मिमी | नाममात्र तपशील |
| मिड स्ट्रोक | 500 मिमी | 100.48 मिमी | +0.46 मिमी स्वेल झोन |
| डोके ग्रंथी | 1000 मिमी | 100.03 मिमी | नाममात्र तपशील |
हाय-शॉक हायड्रॉलिक सर्किट्समध्ये बॅरल बलूनिंगला प्रतिबंध करण्यासाठी मानक कार्बन DOM ट्यूबिंगमधून उच्च-शक्तीच्या सीमलेस मिश्र धातु स्टील्समध्ये अपग्रेड करणे आवश्यक आहे:
| ट्यूबिंग ग्रेड | साहित्य वर्गीकरण | किमान उत्पन्न शक्ती | पीक शॉक स्पाइक्सचा प्रतिकार |
|---|---|---|---|
| AISI 1020/1026 | मानक कोल्ड-ड्रॉन कार्बन | 290 - 340 MPa | गरीब (4,000 psi स्पाइक्सच्या खाली फुगा उडण्याची शक्यता आहे) |
| St52-3 / E355 | सूक्ष्म मिश्रित स्ट्रक्चरल स्टील | 450 - 520 MPa | मध्यम (मानक मोबाइल औद्योगिक बेंचमार्क) |
| 27SiMn / 30CrMo | Quenched आणि टेम्पर्ड मिश्र धातु स्टील | 620 - 780 MPa | सुपीरियर (8,000+ psi डायनॅमिक खाण धक्क्यांचा प्रतिकार करते) |
| 4140 Chrome-Moly | उच्च कडकपणा मिश्र धातु स्टील | 850 - 950 MPa | एक्स्ट्रीम ड्यूटी (डिमोलिशन अटॅचमेंट आणि फोर्ज प्रेस) |
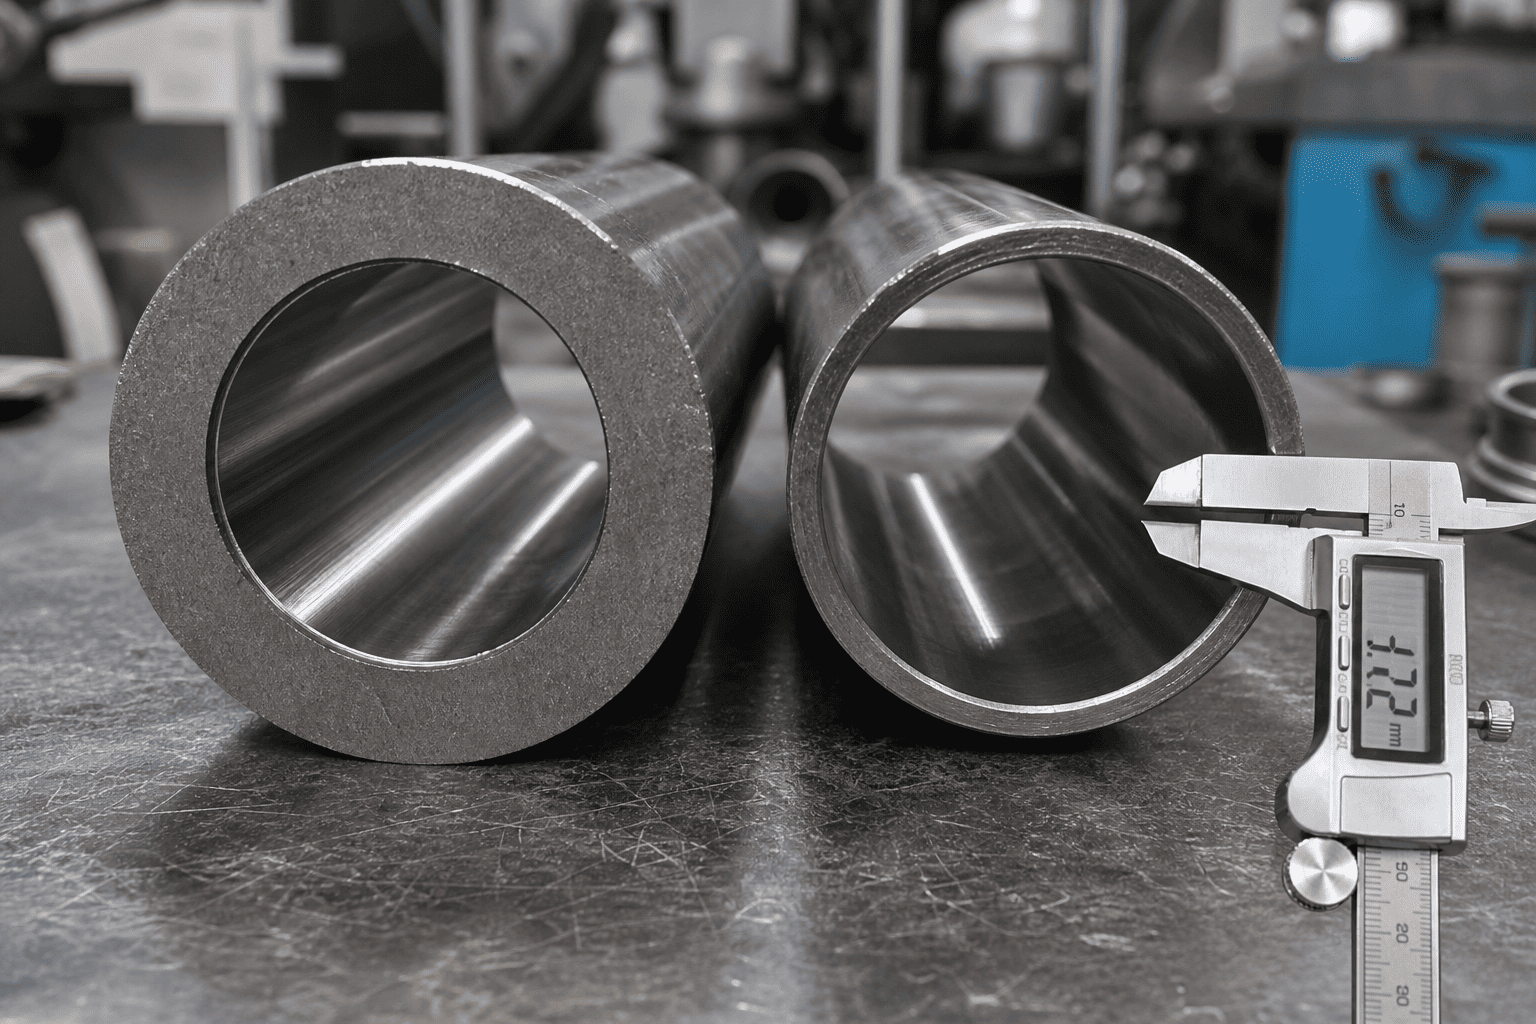
उच्च-उत्पन्न मिश्रधातूच्या निवडीव्यतिरिक्त, हेवी-ड्युटी अभियांत्रिकी मार्गदर्शक तत्त्वांमध्ये हेवी-वॉल गुणोत्तर निर्दिष्ट करणे आवश्यक आहे जेथे ट्यूबचा बाह्य व्यास उच्च-प्रभाव असलेल्या मोबाइल उपकरणांमध्ये नाममात्र बोर व्यासाच्या किमान 1.25 ते 1.35 पट आहे.
अस्पष्टीकृत मध्य-स्ट्रोक ब्रेकआउट फोर्सच्या नुकसानास सामोरे जाणे किंवा गंभीर-कर्तव्य उपकरणांमध्ये बॅरल सूज येणे?
HCIC च्या विशेष हायड्रॉलिक डिझाइन अभियांत्रिकी कार्यसंघाशी सल्लामसलत करा. आम्ही प्रमाणित 27SiMn/4140 सीमलेस टयूबिंग, अचूक स्किव्ह-अँड-बर्निश बोअर्स, आणि गंभीर-कर्तव्य मोबाइल आणि औद्योगिक यंत्रसामग्रीसाठी सर्वसमावेशक CAD पडताळणीसह इंजिनियर केलेले हेवी-वॉल, उच्च-उत्पन्न मिश्र धातु सिलिंडर असेंब्ली पुरवतो.