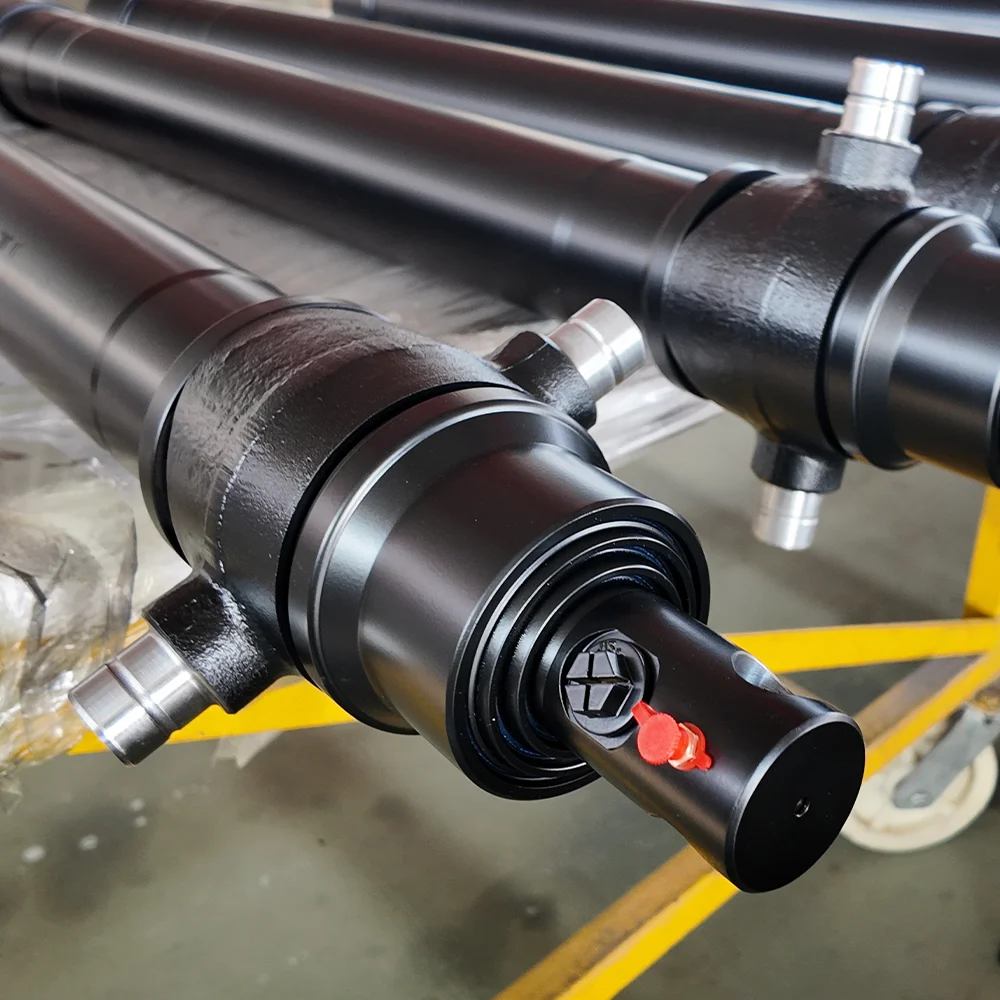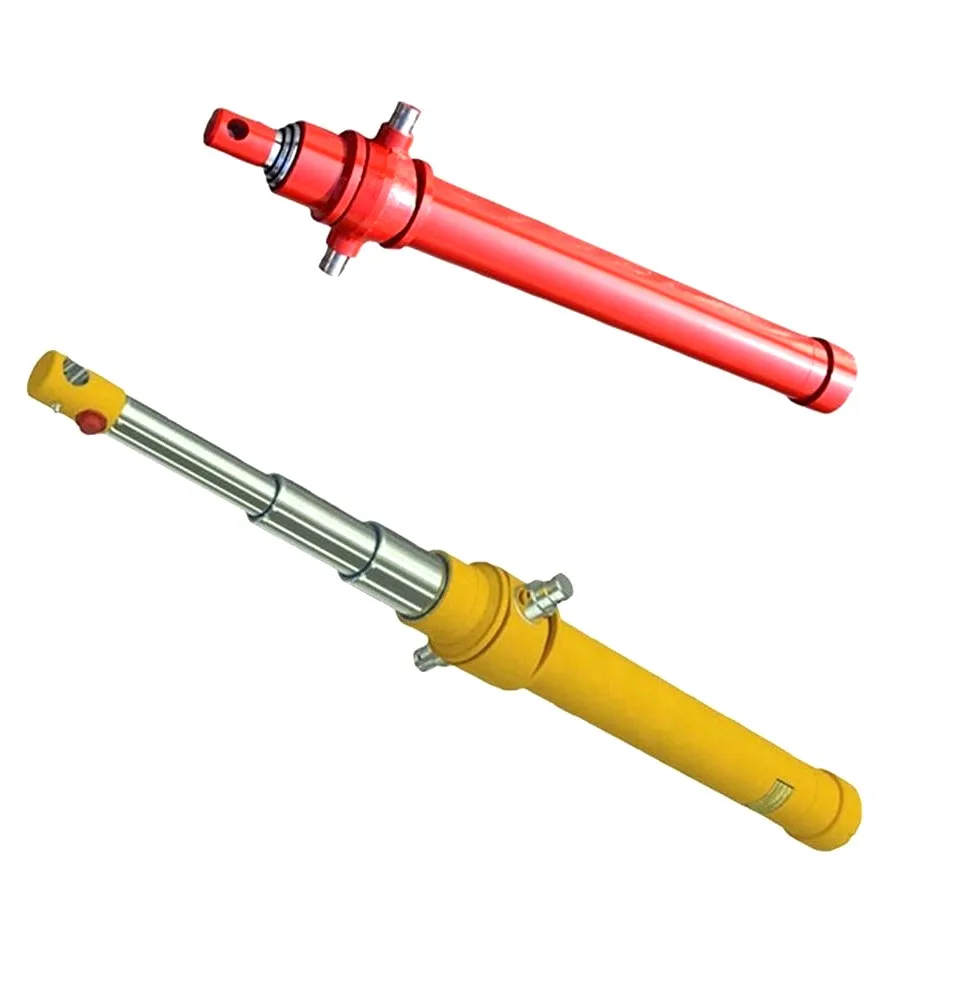
जेव्हाहायड्रॉलिक सिलिंडरअयशस्वी झाल्यास, फील्ड तंत्रज्ञ सहजरित्या बॅरलच्या आत पाहतात - पिस्टन सील, रॉड क्रोम आणि वायपर रिंग तपासत आहेत. तरीही, एक्साव्हेटर्स, मायनिंग फावडे, रिफ्यूज पॅकर्स आणि आर्टिक्युलेटिंग व्हील लोडर सारख्या गंभीर-कर्तव्य मोबाईल मशीनरीमध्ये, 40% पर्यंत अनियोजित सिलिंडर बदलणे माउंटिंग पिव्होट पॉइंट्सवर आपत्तीजनक यांत्रिक बिघाडामुळे होते: रॉड आय, बेस क्लीव्हिस किंवा ट्रॉनिऑन.
गोठलेले, पिवोट किंवा ओव्हलाइज्ड पिव्होट पिन आर्टिक्युलेशन जोड्यांना लॉक करते, पिस्टन रॉडवर गंभीर पार्श्व वाकलेले क्षण प्रेरित करते आणि डोके ग्रंथी गळतीला गती देते. हे अभियांत्रिकी मार्गदर्शिका पिन आय वेअरचे मूळ यांत्रिकी, गंज आणि गंजण्यापासून वेगळे करण्यासाठी फॉरेन्सिक डायग्नोस्टिक्स आणि हेवी-ड्यूटी बुशिंग्ज आणि कठोर मिश्र धातु पिन निवडण्यासाठी मेटलर्जिकल बेंचमार्कचा तपशील देते.
| अयशस्वी मोड | भौतिक मूळ कारण | व्हिज्युअल / श्रवणीय स्वाक्षरी |
|---|---|---|
| चिकट Galling | अतिसंपर्क दाबा अंतर्गत सीमा स्नेहन नुकसान पासून मेटल-टू-मेटल मायक्रो-वेल्डिंग | पिन वर खोल अनुदैर्ध्य gouges; उच्चार करताना जोरात ओरडणे; जप्त केलेला पिन |
| Fretting गंज | सूक्ष्म दोलन (<100 um) जड कंपन अंतर्गत संरक्षणात्मक ऑक्साईड फिल्म तोडणे | बारीक लालसर-तपकिरी (कोको) पावडर किंवा पिन डोळ्यातून रडणारा काळा गाळ; खड्डे असलेले संपर्क फ्लॅट्स |
| बोअर ओव्हलायझेशन (डोळा वाढवणे) | पीक पल्सेटिंग शॉक लोड्स पॅरेंट स्टीलच्या उत्पादन शक्तीपेक्षा लाखो चक्रांमध्ये | डोळ्याच्या भोकाचा व्यास गोलाच्या बाहेर >0.5 मिमीने पसरतो; रिव्हर्सल्सवर अत्यधिक यांत्रिक क्लंकिंग |
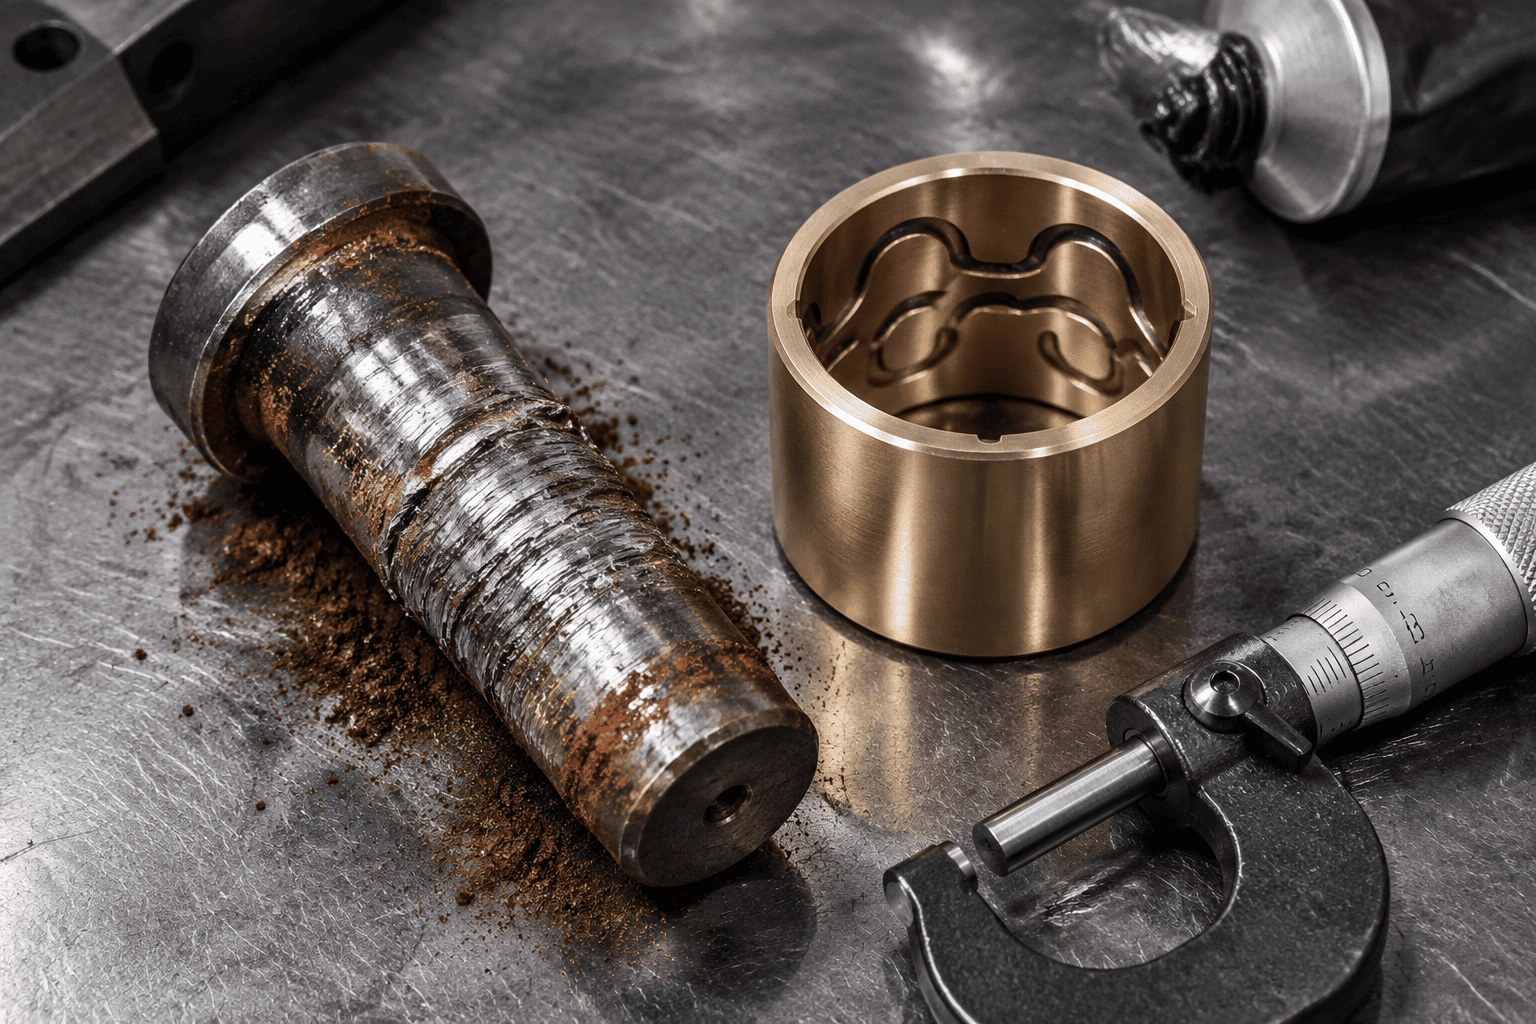
एक उत्खनन बादली तेव्हाहायड्रॉलिक सिलेंडरदाट चिकणमाती किंवा खडक फोडून, पिनवर संपर्क दाब आणि बुशिंग सहजपणे 80 ते 100 MPa (11,600 ते 14,500 psi) पेक्षा जास्त होते. स्नेहन ग्रीस फिल्म तुटल्यास, स्टील पिन आणि स्टीलच्या रॉडच्या सूक्ष्म पृष्ठभागाच्या पृष्ठभागावर थेट स्पर्श होतो. घर्षण तात्काळ 800°C पेक्षा जास्त स्थानिक उष्णता निर्माण करते, ज्यामुळे सूक्ष्म-वेल्ड तयार होतात आणि मूळ धातूचे तुकडे फाडतात. काही तासांत, पिन क्लेव्हिसच्या आत घनरूप पकडते.
रोड हेडर आणि हायड्रॉलिक हॅमर सारख्या उच्च-फ्रिक्वेंसी कंपन उपकरणांमध्ये, पिव्हट पिन सतत लोड अंतर्गत लहान टोकदार सूक्ष्म-गति (50 मायक्रॉनपेक्षा कमी) जातो. हे मायक्रो-रबिंग ग्रीस पुसून टाकते, सूक्ष्म स्टीलचे कण पुसून टाकते. हे ताजे कातरलेले स्टीलचे कण हवेत ऑक्सिडायझेशन केल्यामुळे, ते कठोर लोह ऑक्साईड (Fe₂O₃) तयार करतात, ज्यामुळे पिन डोळा मोठ्या आकाराचा पीसणारा लाल पॉलिशिंग रग तयार होतो.
सिंगल-पीस बनावट रॉड डोळे आणि वेल्डेड बेस प्लेट्समध्ये, सतत दिशात्मक हॅमरिंगमुळे गोल पिन बोअर कायमस्वरूपी वाढवलेला लंबवर्तुळ बनतो. एकदा क्लिअरन्स 0.8 मिमी (0.030") पेक्षा जास्त झाल्यावर, डायनॅमिक शॉक लोड्स वेगाने वाढतात, शेवटी 3 वाजता आणि 9 वाजता डोळ्याच्या तणाव एकाग्रता कोपऱ्यात हूप थकवा क्रॅक सुरू करतात.
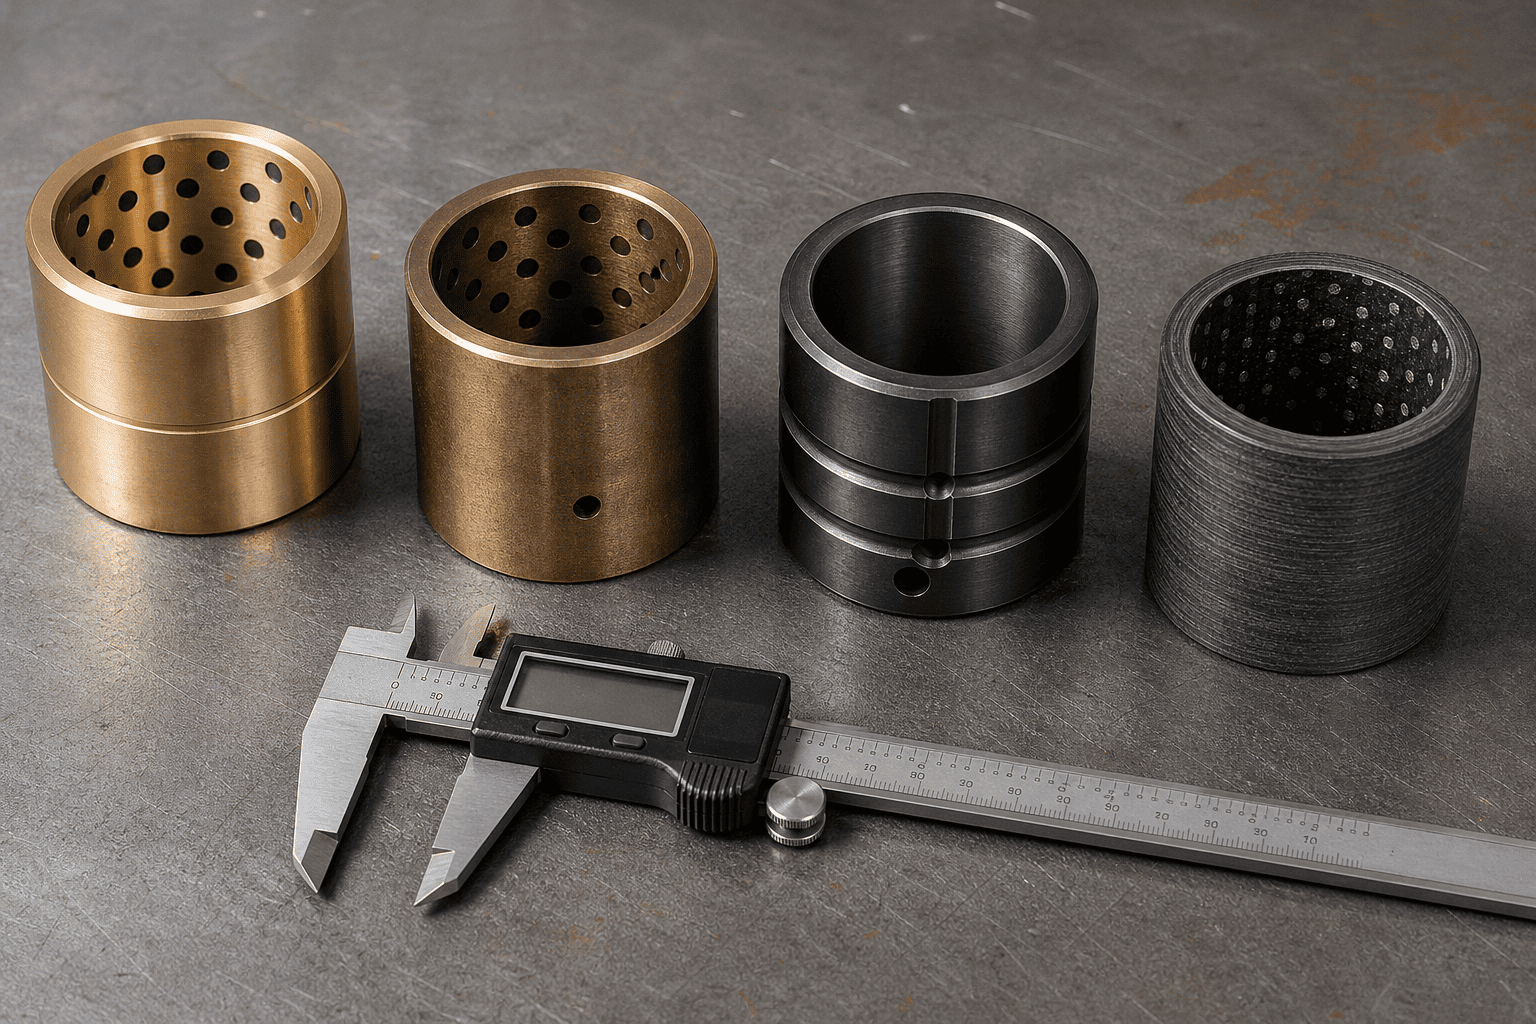
योग्य बुशिंग आर्किटेक्चर निवडणे हे 1,000 तास आणि 10,000 तासांच्या त्रास-मुक्त पिव्होट लाइफमधील फरक आहे:
| बुशिंग मटेरियल ग्रेड | कमाल डायनॅमिक लोड | स्नेहन गरज | सर्वोत्तम ऑपरेटिंग सीन |
|---|---|---|---|
| हाय-लीड कांस्य (SAE 660 / C93200) | 35 - 45 MPa (मध्यम) | दररोज ग्रीसिंग आवश्यक | हलके औद्योगिक आणि सामान्य कृषी |
| मँगनीज कांस्य (C86300 उच्च-तन्य) | 70 - 90 MPa (हेवी-ड्यूटी) | नियतकालिक ग्रीसिंग आवश्यक | तीव्र पृथ्वी हलवणे आणि खाण बकेट लिंकेज |
| केस-कठोर स्टील (8620 कार्बराइज्ड 60HRC) | 120 - 150 MPa (अत्यंत धक्का) | ग्रीसिंग + उच्च दाब मोली | रिफ्यूज पॅकर, कातर जबडा, जड क्रशर |
| पीटीएफई फायबर-वाऊंड कंपोजिट (ड्युरलॉन) | 100 - 140 MPa (शून्य ग्रीसिंग) | 100% ग्रीस-फ्री सेल्फ-लुब्रिकेटिंग | उपसमुद्र, फूड-ग्रेड आणि दुर्गम पिव्होट्स |
जड सिलेंडरच्या क्लीविसमध्ये कधीही कठोर नसलेला व्यावसायिक 1045 कार्बन स्टील पिन स्थापित करू नका. मानक 1045 मध्ये फक्त 18 ते 22 HRC पृष्ठभागाची कडकपणा आहे; मँगनीज कांस्य किंवा कडक स्टील बुशिंगच्या विरूद्ध ते आठवड्यांच्या आत विकृत होईल आणि पित्त होईल.
बेस कोअर मटेरिअल: 4140 क्रोम-मोलिब्डेनम किंवा 8620 निकेल-क्रोमियम मिश्र धातु स्टील, कोअर टफनेस (28-32 HRC) साठी विझवलेले आणि टेम्पर्ड केलेले आहे जेणेकरून स्नॅपिंगशिवाय अत्यंत वाकलेले झटके शोषले जातील.
सरफेस केस हार्डनिंग: इंडक्शन-कडक किंवा खोल केस-कार्बराइज्ड 58 ते 62 HRC ते किमान 1.5 मिमी (0.060") खोलीपर्यंत.
पृष्ठभाग समाप्त: अचूक ग्राउंड आणि Ra ≤ 0.2 μm (8 मायक्रो-इंच) पर्यंत पॉलिश केलेले. . संक्षारक सागरी, डी-आयसिंग रोड सॉल्ट किंवा रासायनिक खताच्या वातावरणात, कडक केसांवर 25-मायक्रॉन हार्ड क्रोम प्लेटिंग किंवा QPQ लिक्विड नायट्राइडिंग टॉपकोट निर्दिष्ट करा.
तुमच्या उपकरणाच्या ताफ्यामध्ये सतत पिन गळणे, पिव्होट जॉइंट्स क्लंकिंग किंवा क्लीव्हिस कान क्रॅक होत असल्याचा अनुभव येत आहे?
HCIC च्या विशेष अभियांत्रिकी गटाशी संपर्क साधा. आम्ही मँगनीज कांस्य, केस-हार्डन केलेले मिश्र धातु किंवा सेल्फ-ल्युब्रिकेटिंग कंपोझिट बुशिंगसह सुसज्ज हेवी-ड्यूटी कस्टम सिलिंडर तयार करतो, प्रमाणित 58-62 HRC इंडक्शन-हार्डन केलेल्या पिनसह जोडलेले, शून्य-डाउनटाइम विश्वासार्हतेसाठी इंजिनियर केलेले.